
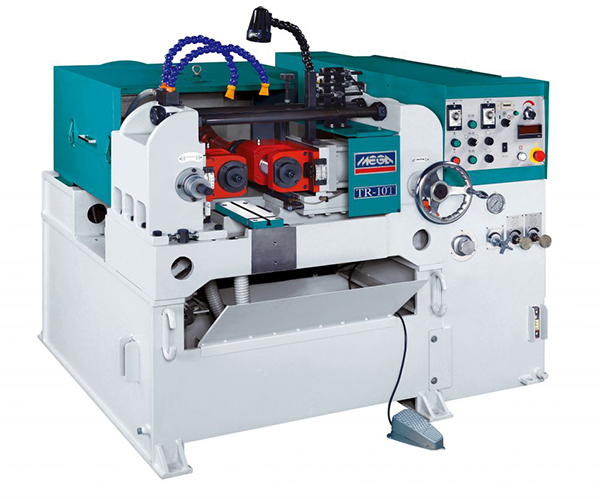
液压滚丝机依靠液压油缸提供滚压推力,适合大规格丝杆、地脚螺栓、空心管材、高强度紧固件螺纹冷滚压成型。液压系统的压力特性、油路状态和滚丝工艺相互影响,相比伺服机型,更容易出现压力漂移、保压不足等问题,连带引发烂牙、螺纹开裂、中径尺寸波动、油路渗漏等批量不良。下面逐项梳理故障成因和产线落地改善方案。
一、压力不稳
压力不稳分为进给阶段压力忽高忽低、滚压保压阶段掉压,是液压滚丝机核心的共性问题。
主要成因
1.液压油液位偏低、油液老化变质、油液混入空气,形成气穴,推力脉动;
2.吸油滤芯堵塞,供油流量不足,油缸进油不连续;
3.调压阀阀芯磨损、弹簧疲劳,调压精度下降,压力随油温变化漂移;
4.单向阀、溢流阀卡滞,内部阀芯有铁屑杂质,泄压异常;
5.油缸密封磨损内泄,压力建立后缓慢泄压;
6.油温波动大,油液粘度随温度改变,相同开度下输出推力变化。
改善方案
定期检查油位,按周期更换液压油,加油时避免带入空气,加注后空载循环排气;
按时更换吸油、回油滤芯,油箱增设磁性吸附棒收集铁屑;
拆解清洗调压阀、溢流阀,阀芯磨损严重直接更换,不要反复微调凑合用;
油缸做保压测试,存在内泄则更换油缸密封组件;
加装冷却器,控制液压油温,常规油温维持在30~55℃区间;
量产前预热设备,油温稳定后再投产,减少冷机阶段压力偏差。
二、烂牙
烂牙包含螺纹牙型撕裂、牙峰残缺、起始端乱牙,多在工件进入滚压瞬间或者保压阶段出现。
主要成因
1.液压进给速度不稳定,瞬时冲击压力过大,金属挤压流动紊乱;
2.两只滚丝轮不同步,一边先接触工件,受力偏心,牙型错位;
3.滚丝轮对牙偏差,牙峰和牙谷没有啮合;
4.毛坯送料歪斜、托块高度不对,工件中间偏移;
5.冷却润滑不到位,咬合位置高温烧结粘屑,刮伤牙型;
6.压力波动,滚压中途推力骤降再突然升高,反复冲击螺纹。
改善方案
调整节流阀,放缓初始进给速度,设置缓冲进给段,降低切入冲击;
校准同步油路,保证双油缸进给同步,修正滚丝轮平行度;
停机重新对牙,锁紧滚丝轮定位结构,锁紧后复核;
校正托料块中间高度,调整料道限位,避免工件摆动;
检查滚丝油喷嘴,对准咬合区域持续供油,定期过滤滚丝油;
压力不稳问题优先修复,再试滚,不要在压力波动状态下量产。
三、螺纹开裂
开裂多出现在牙根位置、薄壁管件外壁,不锈钢、高硬度合金钢工件风险更高。
主要成因
1.滚压设定压力偏大,挤压余量超标,金属变形量超出材料塑性限;
2.液压瞬时冲击压力远超额定工作压力,交变应力造成表层裂纹;
3.毛坯本身存在原材料裂纹、脱碳层,滚压后裂纹扩展;
4.冷却不足,滚压局部高温,材料加工硬化变脆;
5.薄壁空心件支撑不足,受压形变失稳,外壁产生撕裂;
6.保压时间过长,持续挤压,应力持续累积。
改善方案
下调系统工作压力,减小滚压余量,塑性差材质取偏小挤压量;
增加油路缓冲,限制冲击峰值压力,区分工作压力和冲击压力;
毛坯上线前抽检,剔除表面裂纹、脱碳严重的棒料;
加大冷却流量,选用适配材质的专用滚丝润滑油;
薄壁管件增加内芯支撑工装,避免管件受压塌陷开裂;
缩短不必要的保压时长,找到成型充足且应力可控的保压区间。
四、中径波动
同批次工件螺纹中径忽大忽小,尺寸离散超标,批量通止规检验不稳定。
主要成因
1.液压保压性能差,部分工件保压压力不足,牙型填充不到位,中径偏小;压力偏高则中径偏大;
2.滚丝轮锁紧松动,滚压过程轮距发生变化;
3.毛坯外径公差偏大,来料尺寸波动;
4.油温变化带来压力漂移,早班冷机和热机状态参数不一致;
5.托料块磨损、支撑间隙变化,工件中间高度偏移;
6.回油背压不稳定,油缸回程、进给位置重复性差。
改善方案
修复油路内泄、调压阀故障,稳定保压能力,必要时加装液控单向锁阀保压;
每次换轮、调机后锁紧滚丝轮,量产定时复检锁紧状态;
管控毛坯来料外径公差,分批次使用;
设备预热到位,固定油温区间生产;
定期检查托块磨损情况,及时更换,复校中间高度;
调整回油节流,稳定背压,保证每次进给终点位置一致。
五、漏油
漏油分为液压站外部渗漏、油缸杆头漏油、阀组接头渗油,污染工件、地面,油压也会跟着缓慢下降。
主要成因
1.油管老化、接头密封圈老化、接头螺纹松动;
2.油缸活塞杆表面拉伤、有铁屑划痕,刮伤杆封;
3.阀块密封垫圈压缩变形,安装面不平整;
4.油箱油位过高、油温过高,油液膨胀外溢;
5.油压长期超过管路、接头额定承压上限;
6.装配时密封件扭曲、切口损伤。
改善方案
定期巡检油管接头,老化油管、O型圈提前更换,接头均匀锁紧;
活塞杆拉伤轻微的抛光修复,划痕深直接更换活塞杆或者密封组件;
拆解阀块,清理结合面杂质,更换新密封,密封装配时避免扭曲;
控制加油液位在标准区间,管控油温;
额定压力预留防护余量,不要长期满压运行;
渗漏位置做好标记,轻微渗油持续观察,滴油故障停机维修,不要带病生产。
六、辅助不良:工件弯曲、滚丝轮磨损快
1.工件弯曲:两侧油缸不同步、中间高度偏移、进给冲击大;校正同步性,增加进给缓冲;
2.滚丝轮快速磨损:液压压力长期偏大、冷却油含杂质、毛坯硬度超标;降低滚压压力,加装过滤装置,核对毛坯材质硬度。
七、排查顺序与管控要点
故障排查优先顺序:漏油→压力不稳→烂牙/中径波动→开裂。液压类故障很多是连锁反应,漏油会引发掉压,压力不稳进一步带来螺纹成型不良。
换毛坯规格、更换滚丝轮、调整调压阀参数、更换液压油之后,需要做首件试滚,检测中径、牙型、有无裂纹,连续多件验证稳定之后再批量生产。量产期间定时记录油温、压力表读数,建立巡检台账,提前识别压力漂移隐患。


